
Запчасти для катка без лишних возвратов: что измерить до обращения к поставщику
Опубликовано: 16.10.2026
Простои техники увеличивают расходы сильнее, чем стоимость самой детали. Когда дорожный каток встал на объекте, желание поскорее запустить его в работу толкает на спешные решения. Механик снимает изношенный узел, делает пару фото на телефон и отправляет менеджеру. Через неделю приезжает новенькая деталь, но при монтаже выясняется: посадочный диаметр не совпадает на полмиллиметра, или крепежные отверстия смещены на пару градусов. Итог — потерянное время, расходы на обратную логистику, необходимость снова искать нужную позицию и все тот же неработающий каток, съедающий прибыль.
Подобный сценарий — не редкость, а суровая практика ремонтных боксов. Катки, даже в рамках одной модели, часто получают заводские модернизации. Комплектации разных лет выпуска отличаются гидравликой, типом подшипниковых опор и геометрией втулок. Назвать деталь «такой же, как на фото» недостаточно. Требуется точный язык цифр, который исключит двоякое толкование при подборе. При заказе запчастей для катка стоит заранее снять размеры и записать номер агрегата.
Почему визуальное сходство обманчиво
Две манжеты могут выглядеть идентично, но разница в толщине резинового кольца на 2 миллиметра сделает одну бесполезной для конкретного цилиндра. Подшипник одного типоразмера выпускается с разными углами контакта или модификациями сепаратора. Если заказывать просто «подшипник на барабан», вероятность ошибки стремится к пятидесяти процентам.
Разница в шаге резьбы — еще одна классическая ловушка. Метрическая резьба M10x1.0 и M10x1.5 на глаз неразличимы, но попытка вкрутить штуцер с другим шагом закончится срывом витков и утечкой масла. Заводы-изготовители техники периодически меняют поставщиков комплектующих. То, что ставилось на каток в 2015 году, в 2019-м могло быть заменено на аналог с другими посадочными размерами. Опираться только на серийный номер машины рискованно. Номер даст список позиций из каталога, но каталог не всегда отражает реальную сборку конкретного экземпляра, прошедшего через несколько капитальных ремонтов.
Инструменты, которые должны быть под рукой
Рулетка и линейка годятся для габаритных элементов — ножей барабана или кронштейнов. Для всего остального этого недостаточно. Штангенциркуль — минимальный обязательный инструмент. Шаг измерений в миллиметр недопустим, когда речь идет о посадочных местах. Идеальный вариант — микрометр для валов и нутромер для отверстий, но на практике штангенциркуль с точностью до 0,1 мм закрывает большинство задач.
| Инструмент | Точность | Для каких деталей подходит |
|---|---|---|
| Штангенциркуль | 0,1 мм | Валы, втулки, манжеты, подшипники, резьбы |
| Микрометр | 0,01 мм | Шейки валов, прецизионные детали гидронасосов |
| Нутромер | 0,01 мм | Внутренние диаметры расточенных корпусов |
| Резьбомер | Шаг резьбы | Болты, штуцеры, крышки |
| Рулетка | 1 мм | Ножи, скребки, рамы, рычаги |
Специфика узлов дорожного катка
Гидроцилиндры и уплотнения
Гидравлика — самое уязвимое место катка при работе в абразивной среде. При замене уплотнений или штоков критичны три0 три параметра: внутренний диаметр цилиндра (посадка манжеты), наружный диаметр штока и ход поршня. Если шток имеет следы выработки или задиры, замена только манжеты даст кратковременный эффект. Измеряя шток, нужно. нужно искать на нем неповрежденный участок и замерять номинальный размер, иначе новая манжета будет подобрана неверно.
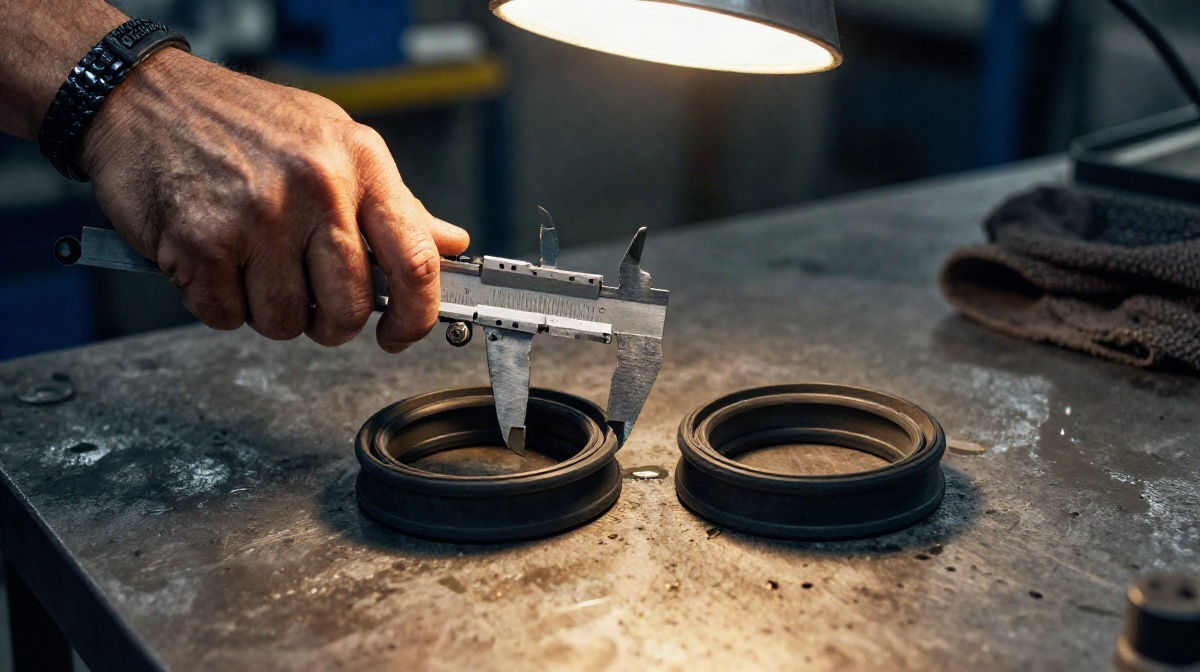
О-кольца измеряются по внутреннему диаметру и сечению (толщине резинового жгута). Если замерить наружный диаметр кольца, который часто деформирован от длительного сжатия, ошибка неизбежна. Манжеты (сальники) диктуют три размера: наружный диаметр (посадка в гнездо), внутренний (посадка на вал) и ширина. Забыть замерить ширину — получить либо незакрывающийся канал, либо деталь, которая не достает до стопорного кольца.
Подшипниковые узлы и втулки
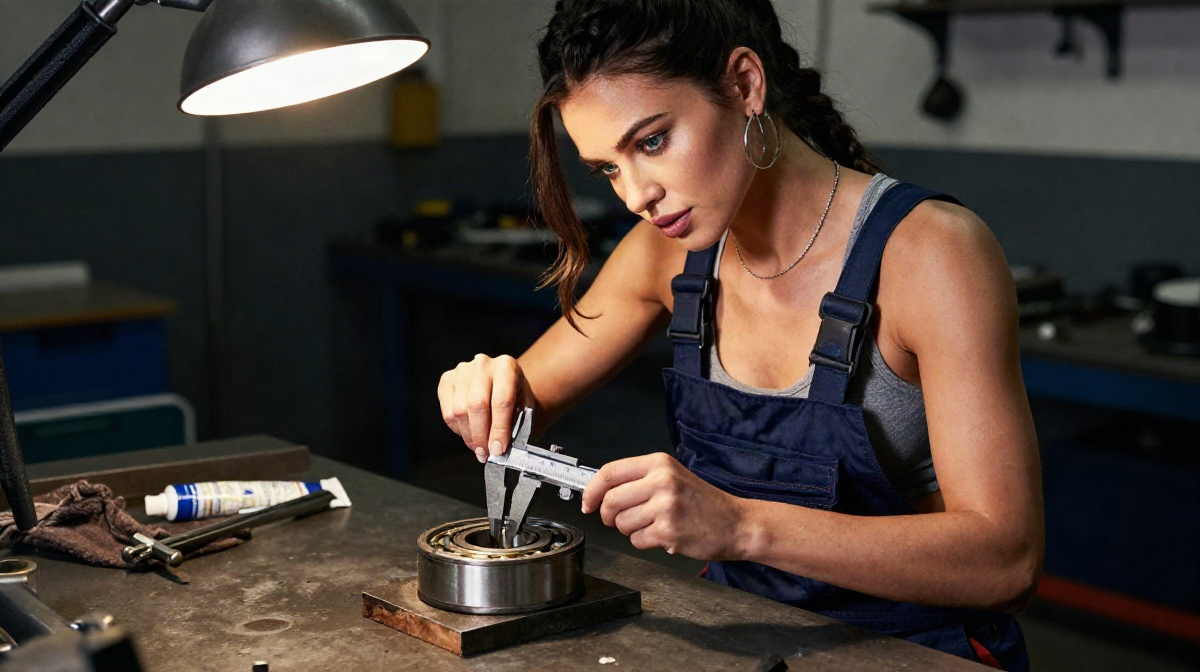
В вибросистеме катка подшипники работают в экстремальных условиях. При их замене недостаточно продиктовать номер, выбитый на кольце. Номер часто не читается из-за коррозии или забит смазкой. Замеряют три размера: внутренний диаметр (посадка на вал), наружный диаметр (посадка в корпус) и ширину подшипника. Для конических роликоподшипников добавляется измерение конусности — здесь без каталога не обойтись, но базовые габариты сузят круг поиска до одной-двух позиций. Практическую сторону проверки дополняет публикация «подготовка дорожного катка к сезону».
Бронзовые втулки скольжения часто ставятся в шарниры рулевого управления и поворотные узлы. Их особенность — они запрессовываются с натягом. После выпрессовки их наружный диаметр увеличивается, и замерять втулку вне корпуса бессмысленно. Замеряют отверстие в корпусе и диаметр вала. Разница этих величин с учетом требуемого натяга и зазора даст параметры для заказа новой втулки.
Приводные цепи и звездочки
Катки часто используют цепные передачи для привода барабанов. Для цепи важен шаг (расстояние между осями роликов), ширина между внутренними пластинами и диаметр ролика. Для звездочки — количество зубьев и посадочный диаметр вала. Если заказать цепь только по шагу, она может оказаться слишком узкой или широкой для звездочек конкретного катка.
Рабочие органы: ножи и скребки
Ножи барабана и скребки — расходники, которые меняют регулярно. Ошибки при их заказе связаны с шагом между крепежными отверстиями. У катков разных брендов ширина ножа и диаметр болтов могут совпадать, а расстояние между центрами отверстий — нет. Замеряют межцентровое расстояние и диаметр самих отверстий. Также стоит проверить толщину ножа — порой производители предлагают усиленные версии из более толстой стали, и направляющие скребка могут такой нож не пропустить.
Амортизаторы вибрации
Резинометаллические подушки держат вибробарабан, гася ударные нагрузки. Здесь критичен размер проушин (внутренний диаметр под пальцы), межцентровое расстояние и ширина самой резиновой части. Но не менее важна жесткость, которая часто маркируется цветом метки или индексом. Две одинаковые геометрически подушки могут иметь разную жесткость, и каток начнет неконтролируемо «бить» при включении вибрации.
Серийный номер против рулетки: что важнее
Серийный номер машины — это ключ к каталогам. Но ключ сработает только если технику не ремонтировали на стороне с применением неоригинальных деталей. Бывает, что предыдущий ремонтник растачивал посадочное место под ремонтный размер подшипника. Если замерить корпус и заказать стандартный подшипник, он будет болтаться. Обязательно нужно сверять замеры с технической документацией, чтобы понять, стандартный ли размер стоит в узле. Физический замер — это истина, а каталог — лишь предположение о том, что должно там находиться.
Как оформить запрос, чтобы поставщик понял с полуслова
Сбор замеров — половина дела. Их нужно упаковать в понятный формат. Разговор на языке «тут примерно 50 миллиметров, а там чуть больше» — прямой путь к пересортице. Запрос должен быть сухим и точным.
Пример плохого запроса: «Нужен сальник на каток ДУ-93, тот что на вибровале».
Пример хорошего запроса: «Каток ДУ-93, зав. номер 1234. Сальник гидромотора вибратора. Наружный 80.0 мм, внутренний 55.0 мм, ширина 10.0 мм. Фото с размерами прилагаю».
Фотография с линейкой или штангенциркулем рядом с деталью — отличный страховочный метод. Менеджер по запчастям визуально оценит масштаб и геометрию, даже если в замерах закралась опечатка. Главное — хороший свет, чистая деталь и фокус на размерах, а не на слое грязи.
- Указать марку, модель катка и серийный номер рамы.
- Описать узел, откуда снята деталь (например, «цилиндр подъема рыхлителя»).
- Привести номер по каталогу, если он обнаружен.
- Перечислить фактические замеры с точностью до десятых долей миллиметра.
- Прикрепить фото детали с измерительным инструментом на фоне замеряемого размера.
Ошибки, которые сводят на нет любые замеры
Первая и самая частая ошибка — замер детали с выработкой. Изношенный вал может быть тоньше номинала, а расточенное отверстие — шире. Заказывать деталь по размерам изношенной — значит гарантировать люфт. Например, номинал вала 50.000 мм, а износ дал 49.85 мм. Если заказать сальник под 49.85, он не будет уплотнять. Нужно искать заводские размеры или измерять неизношенные участки — буртики, участки под сальниками, зоны, защищенные стопорными кольцами.
Вторая ошибка — пренебрежение температурным фактором и грязью. На горячем гидроцилиндре замеры могут отличаться от замеров при комнатной температуре. Если деталь только что вытащили из работавшей машины, стоит дать ей остыть и тщательно очистить от налипшей земли и смазки. Песчинка между губками штангенциркуля даст погрешность в полмиллиметра.
Третья ошибка — игнорирование допусков и посадок. Посадочные места бывают с натягом, переходные и с зазором. Если измерить вал 50.00 мм и отверстие 50.00 мм, это не значит, что деталь свободно встанет на место. Скорее всего, это посадка с натягом, требующая нагрева корпуса или охлаждения вала. Указание в запросе «вал 50.0, отверстие 50.0» без пояснения типа посадки может ввести в заблуждение инженера, подбирающего аналог.
Итог: минута на замер экономит неделю простоя
Культура заказа запчастей строится на недоверии к визуальному сходству и слепой вере в каталоги. Поставщик — не ясновидящий. Он может предложить деталь только на основе тех данных, что получит от сервисной службы. Чем полнее и точнее эти данные, тем выше шанс, что деталь встанет на место с первого раза, без танцев с кувалдой и без ожидания замены. Штангенциркуль, блокнот и пять минут внимательности перед звонком менеджеру — лучшая страховка от возвратов, испорченных нервов и простоя техники на объекте.